Позвоните в службу поддержки
+86 13983799498
2026-11-10
Чунцин, ноябрь 2026 — клиент делегация из Малайзии посетили завод Чунцин Chuke интеллектуальные машины и оборудование Co.ЛТД. для запуска заводских приемочных испытаний (fat) на пользовательский полностью закрытая лазерная система, знаков и сокращений этикетки за один проход. Испытания проводились в шести областях: конструкция и безопасность станка, подача и натяжение полотна, расположение и содержание меток, качество резки, обработка данных программного обеспечения и непрерывная работа, после чего станок был разобран и упакован на экспорт.
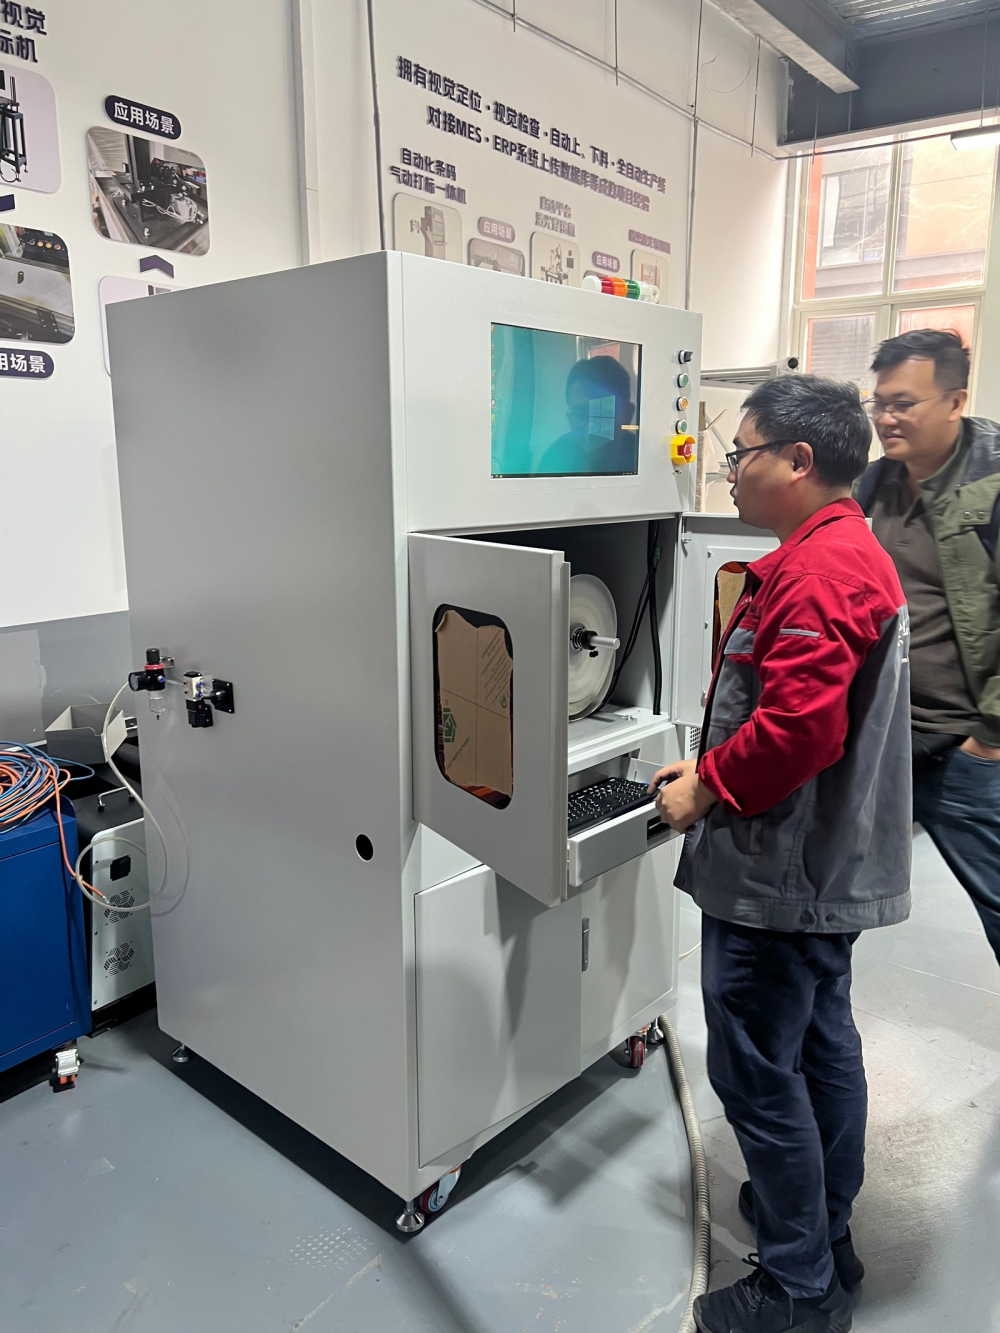
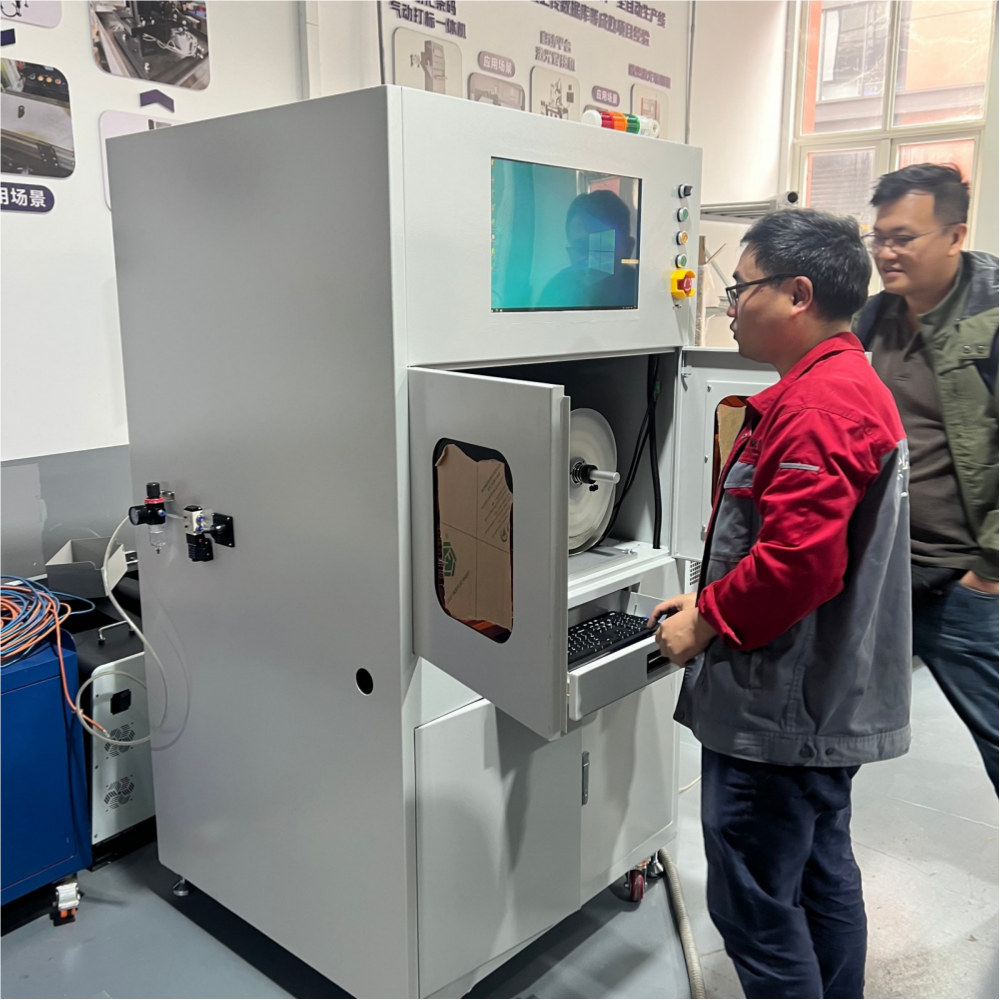
Рис. 1 — Полностью закрытая система лазерной маркировки и резки этикеток; при открытой сервисной дверце видны рулон этикеток и траектория движения полотна
Работа двух машин, теперь выполняемая за один проход
На этикетках заказчика указаны данные об отслеживаемости: номер VTA (номер официального утверждения типа транспортного средства), VIN и вес единицы товара. При обычной обработке этикетка такого типа сначала наносится на маркировочную машину, а затем переносится на машину для высечки или продольной резки для разделения — две загрузки, два выравнивания и промежуточная ручная передача. Именно при таком переносе и перерегистрации чаще всего возникают смещения и опечатки.
Благодаря этой системе станция маркировки и станция резки находятся на одном непрерывном пути. Рулон этикеток разматывается через направляющий и натяжной узел в зону маркировки; после завершения маркировки полотно поступает прямо в режущий узел. Обе операции завершаются за одну загрузку. Во время приемо—сдаточных испытаний заказчик вводил свои производственные данные непосредственно на промышленный сенсорный экран машины — номер VTA, VIN, вес единицы и партии — и проверял содержимое маркировки и расположение построчно.
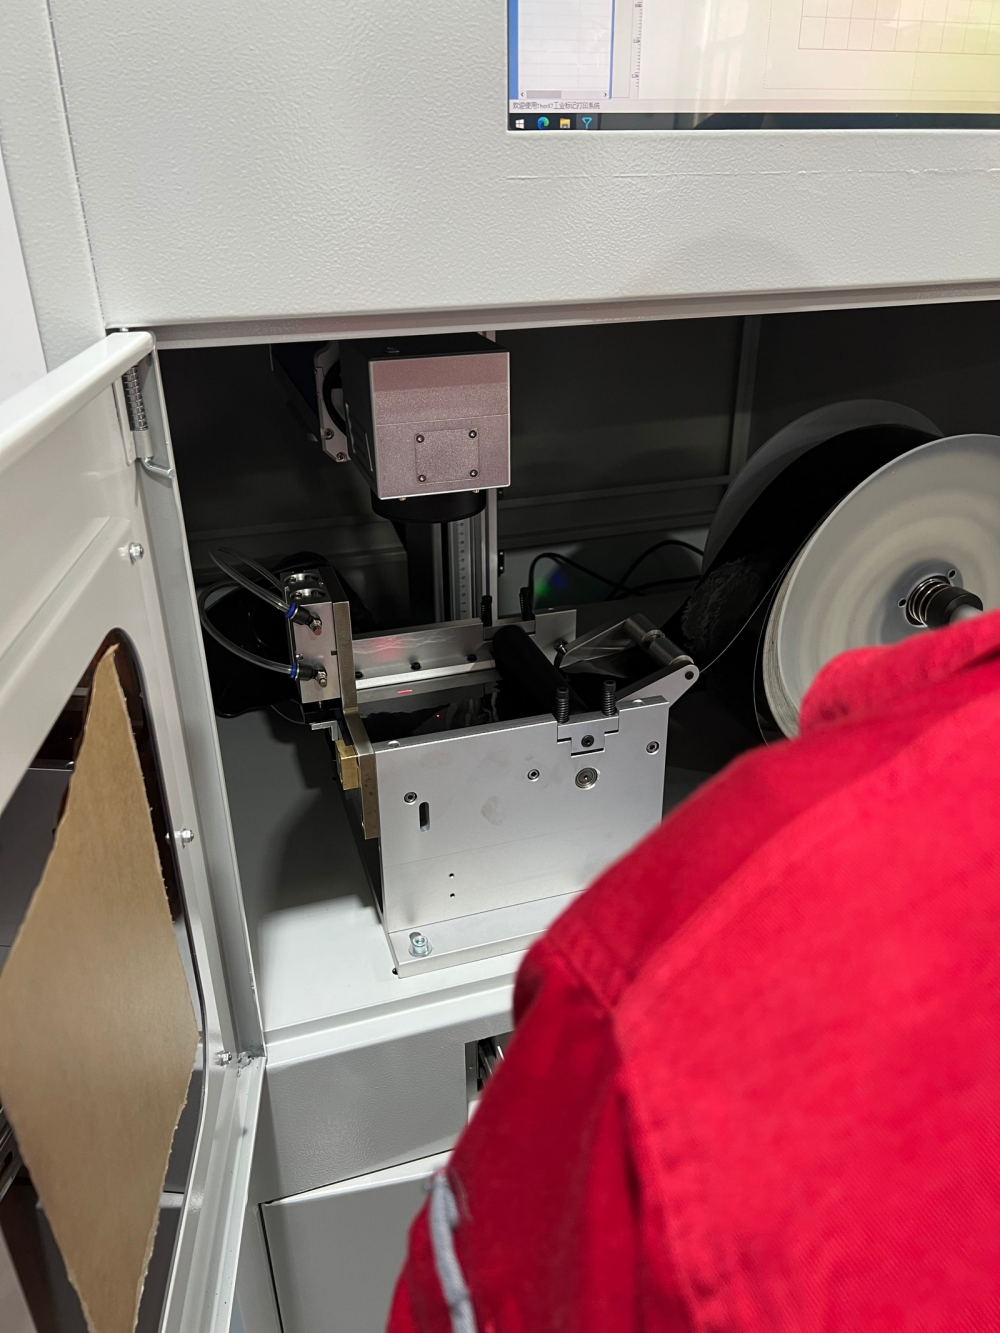
Рис. 2 — Внутренняя часть корпуса: маркировочная головка, направляющие для полотна, регулятор натяжения и пневматический зажим расположены на одном и том же участке полотна
Полностью закрытый корпус: три операции в одном корпусе
Станок представляет собой напольный закрытый шкаф. Лазерная маркировочная головка, механизм подачи полотна и режущий блок расположены внутри; на передней панели имеется служебная дверца со смотровым окошком, а на стороне оператора находится большой промышленный сенсорный экран.
Специальная рабочая камера — маркировочная головка установлена на регулируемой подъемной стойке, над прецизионными линейными направляющими и пневматическим зажимом; весь путь полотна остается видимым через окно.
Управление и безопасность на одной панели — панель оператора включает в себя функцию аварийной остановки, а трехцветный индикатор состояния на верхней панели позволяет видеть состояние работы, ожидания и тревоги на расстоянии нескольких метров.
Отдельный воздушный контур — регулятор давления и фильтр в сборе установлены на боковой стороне корпуса, снаружи основного корпуса, что облегчает плановое техническое обслуживание.
Мобильность и возможность выравнивания — ролики и регулируемые ножки для выравнивания обеспечивают перемещение на заводе и стабильную укладку пола.
Практическая ценность корпуса не является косметической. Подача, маркировка и резка осуществляются внутри шкафа, поэтому этикетки никогда не выставляются и не транспортируются между этапами процесса, точки вмешательства оператора сосредоточены в одном месте, а цех остается чистым.
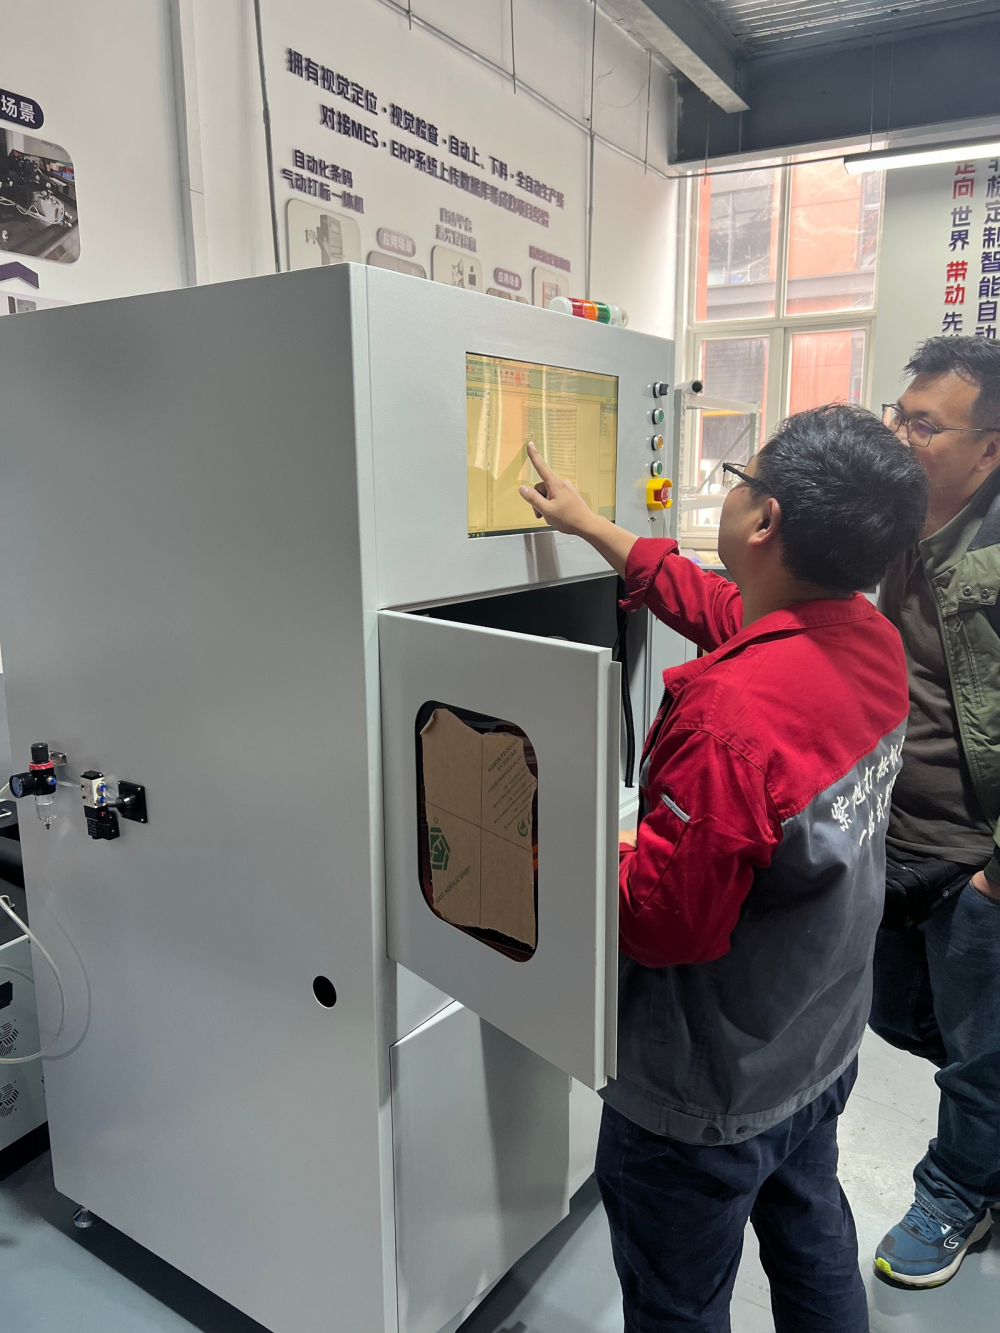
Рис. 3 — Инженер переключает шаблоны и партии на промышленном сенсорном экране, в то время как клиент проверяет каждый отмеченный результат.
Что охватывал приемочный тест
Пункты 3 и 5 заняли больше всего времени. Содержимое, напечатанное на каждой этикетке, напрямую соответствует требованиям заказчика к прослеживаемости на уровне строк — поля не могут смещаться, а изменения в партии не могут приводить к ошибкам. Сотрудники заказчика выполняли настройку шаблона и партии продукции на сенсорном экране, в то время как наши инженеры проверяли маркированную продукцию поштучно; затем обе стороны подтвердили результаты приемки.
| Тестовый элемент | Масштаб |
| Конструкция и безопасность | Конструкция шкафа, управление служебной дверцей, аварийная остановка и индикатор состояния, подсоединение воздуха |
| Подача и натяжение полотна | Стабильность разматывания при полном и частичном раскручивании, отслеживание полотна, аккуратность при захвате |
| Расположение маркировки и ее содержимое | Расположение, шрифт и читаемость штрих-кода/QR-кода проверяются на соответствие фактическим данным заказчика |
| Качество резки | Чистота режущей кромки, соответствие размеров этикетки, отсутствие слипания после резки |
| Поля программного обеспечения и данных | Отзыв шаблона, замена полей, переключение пакетных заданий |
| Непрерывная работа | Увеличенный цикл разметки и среза, контроль смещения положения и согласованность перезапуска |
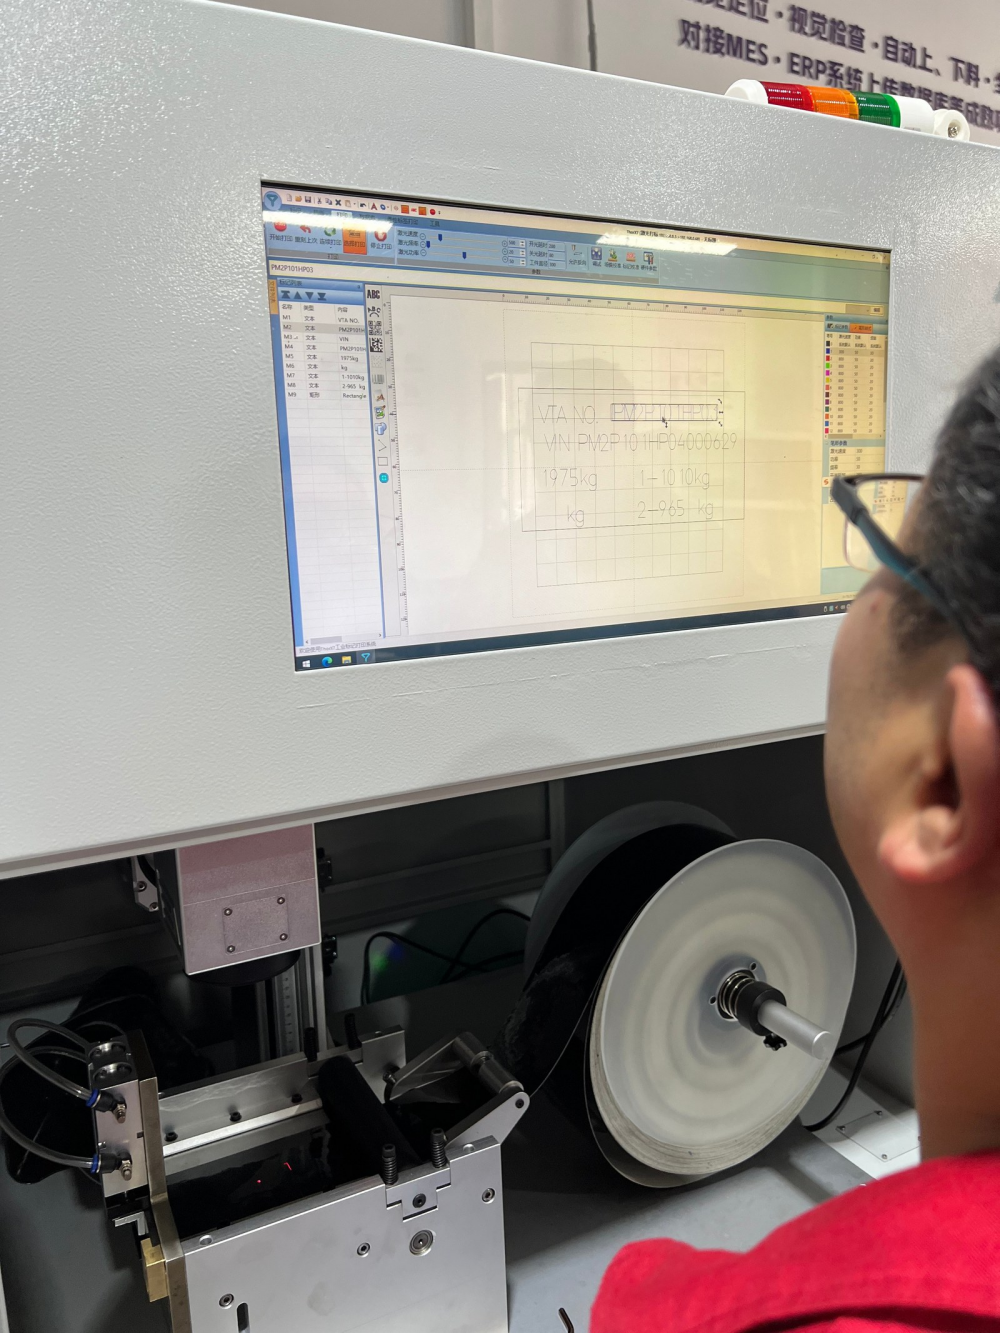
Рис. 4. Программное обеспечение для маркировки, показывающее поля VTA, VIN и веса единицы продукции на макете этикетки, заполненные реальными производственными данными заказчика
Как на самом деле работает пользовательская сборка
На здании мастерской висит табличка с надписью “非标定制设备室 / Мастерская по изготовлению станков по индивидуальному заказу», и эта машина проследовала по этому маршруту:
Анализ требований → маркировка образцов и валидация процесса → проектирование конструкции и веб-контура → сборка и отладка на месте → обслуживание заказчиком на месте → разборка и влагонепроницаемая упаковка → морские перевозки → установка, ввод в эксплуатацию и обучение операторов за рубежом.
Для оборудования, изготовленного на заказ, ЖИРНОСТЬ — это шаг, который нельзя пропустить. Станок обрабатывает фактический материал заказчика, фактические поля данных и фактический цикл еще до того, как он покинет завод, поэтому проблемы решаются в Чунцине, а не после того, как машина пересечет океан.
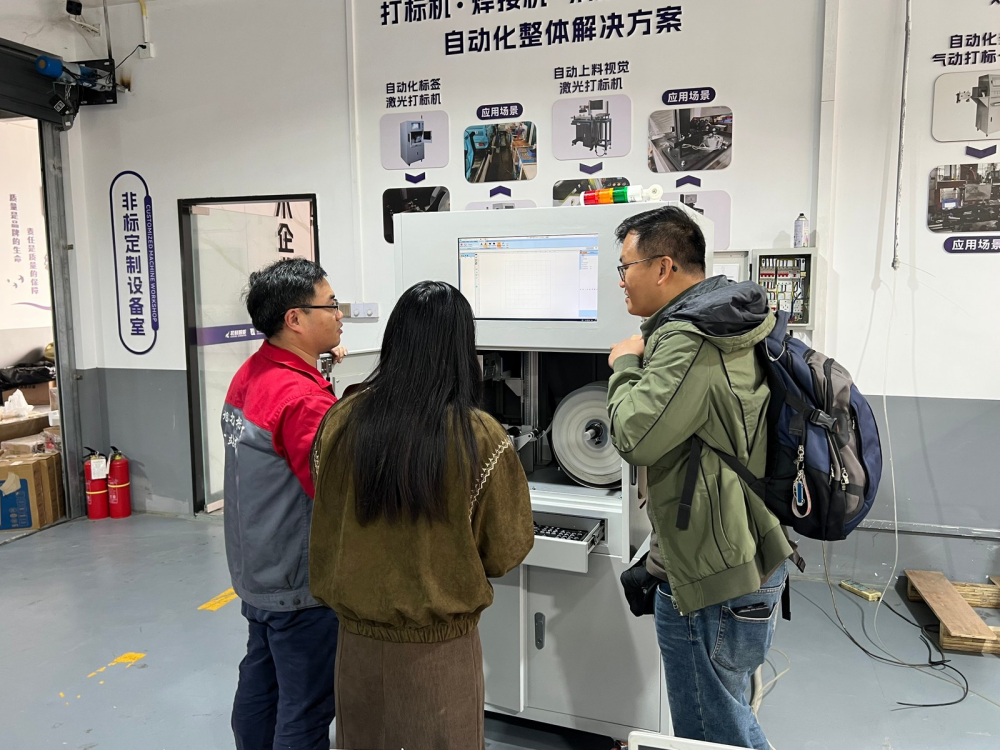
Рис. 5. Делегация Малайзии рассматривает конфигурацию вместе с проектной командой в специализированном цехе по изготовлению станков
Следующие шаги
После приемки система будет разобрана, упакована в влагозащитные пакеты и отправлена морем в Малайзию. Инженеры Chuke отправятся вместе с машиной для проведения монтажа, ввода в эксплуатацию и обучения операторов, а также для окончательной доработки спецификации этикеток для производственной линии заказчика.
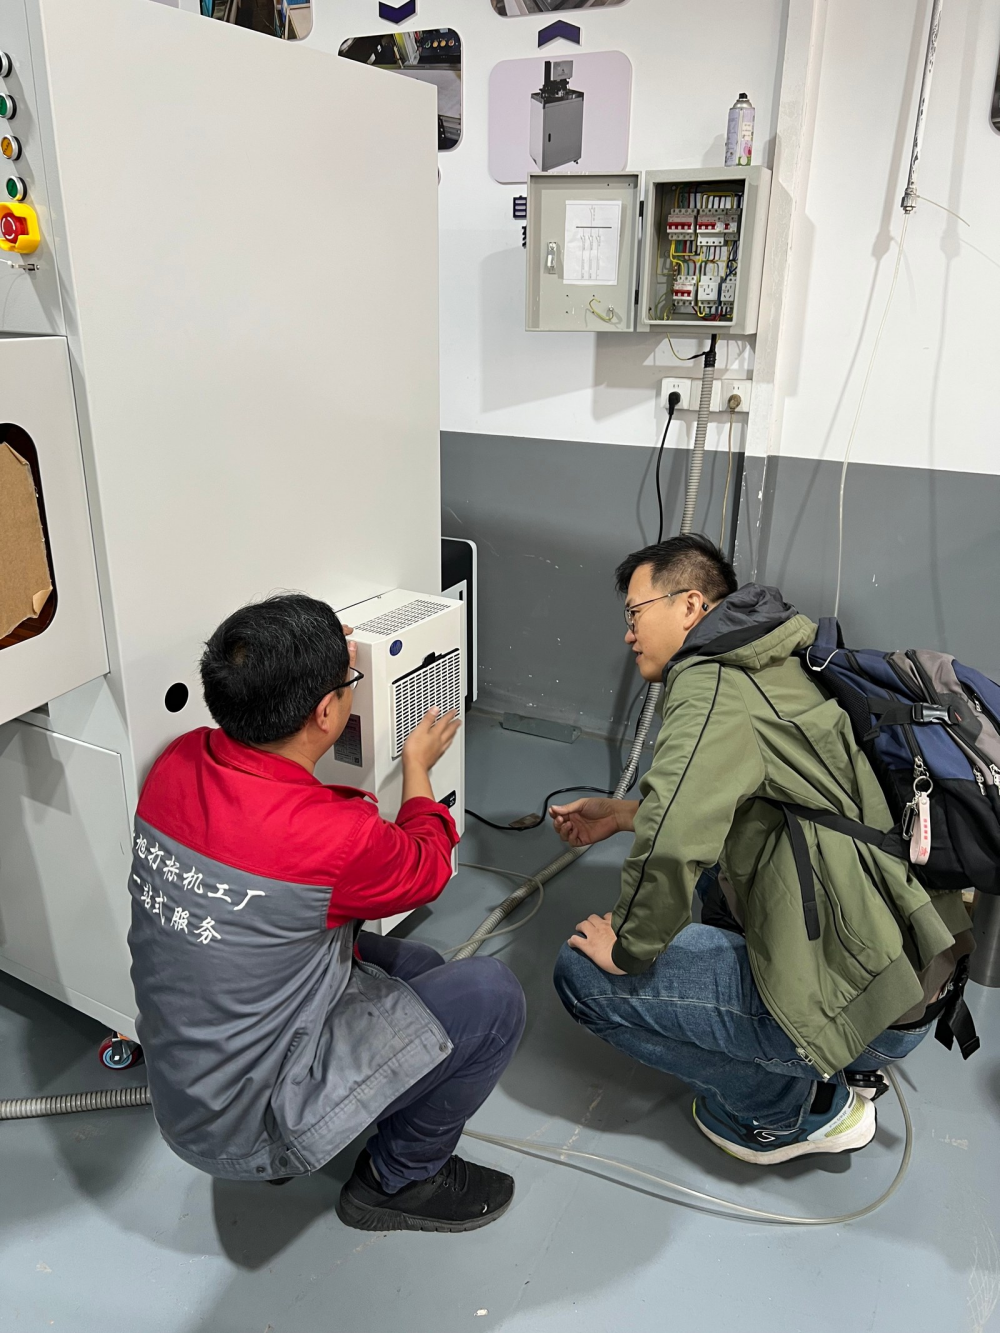
Рис. 6. Инженер, проверяющий регулятор давления и фильтр в сборе со стороны шкафа.
Оцениваете интегрированную установку для маркировки и резки?
В таких ситуациях однопроходная система обычно оправдывает себя.:
Полностью закрытая конструкция — этикетки никогда не выставляются и не переносятся между операциями.
Производство от рулона к рулону — большие объемы продукции в одном рулоне с редкой заменой рулона.
Производство основано на данных — содержание этикетки определяется из полей VIN, партии и веса и должно заменяться партия за партией.
Интеграция с MES / ERP — поля для отслеживания печатаются непосредственно на этикетке, что исключает ручной ввод данных.
Пришлите нам материал, размеры, длину рулона и требования к производительности. Сначала мы проведем пробный тест маркировки, чтобы подтвердить качество маркировки и режущую кромку, а затем обсудим конфигурацию машины.