Позвоните в службу поддержки
+86 13983799498
2026-10-04
Лазерная сварочная горелка — не просто инструмент. Это точка пересечения оптики, термодинамики и промышленной эргономики. Мы видели, как операторы в автозаводах Подольска заменяли трёхсменную дуговую сварку одной лазерной горелкой RelFar — без подрезов, без деформации тонкостенных швов, с повторяемостью ±0,08 мм. Именно такие случаи формируют новое понимание слова «точная и быстрая сварка металлов».
Классическая аргонодуговая или MIG-сварка требует компенсации теплового расширения, зачистки шва, контроля проплавления. Лазерная сварочная горелка убирает эти этапы на уровне физики: сфокусированный луч мощностью 500–3000 Вт создаёт ключевое преимущество — глубина/ширина шва до 10:1. Это означает, что при сварке стального листа 2 мм вы получаете шов шириной 0,6 мм и проплавлением 2,2 мм — без сквозных прожогов и без дополнительного наплава.
Но главное — не мощность, а стабильность. В реальных цехах мы фиксировали падение точности позиционирования у бюджетных решений уже через 47 минут непрерывной работы. Горелки от ООО «Чунцин Чуке Интеллектуальное Механическое Оборудование» проходят 96-часовое термоциклирование при −10…+55 °C. Их оптические элементы покрыты диэлектрическими плёнками с коэффициентом отражения >99,8 % в диапазоне 1064 нм — это не маркетинг, а измеряемый параметр, проверенный спектрометром Ocean Insight.
Она эффективна при соединении сталей, титана, алюминиевых сплавов и даже меди при условии предварительной подготовки поверхности. Но если зазор между деталями превышает 0,15 мм — даже самая дорогая горелка даст непровар. Мы рекомендуем её для:
Однако она бессильна при работе с загрязнёнными маслом поверхностями или при отсутствии жёсткой фиксации деталей. Здесь лазерная очистка и роботизированная оснастка — не опция, а обязательное условие.
Мы тестировали три горелки RelFar в условиях цеха по производству теплообменников: одна — с воздушным охлаждением, две — с водяным. Разница в сроке службы оптических линз составила 3200 часов против 1850. Причина — не в материале стекла, а в конструкции: встроенный датчик температуры в реальном времени корректирует поток охлаждающей жидкости, а не поддерживает постоянный режим. Это интеллектуальная адаптация, а не пассивное охлаждение.
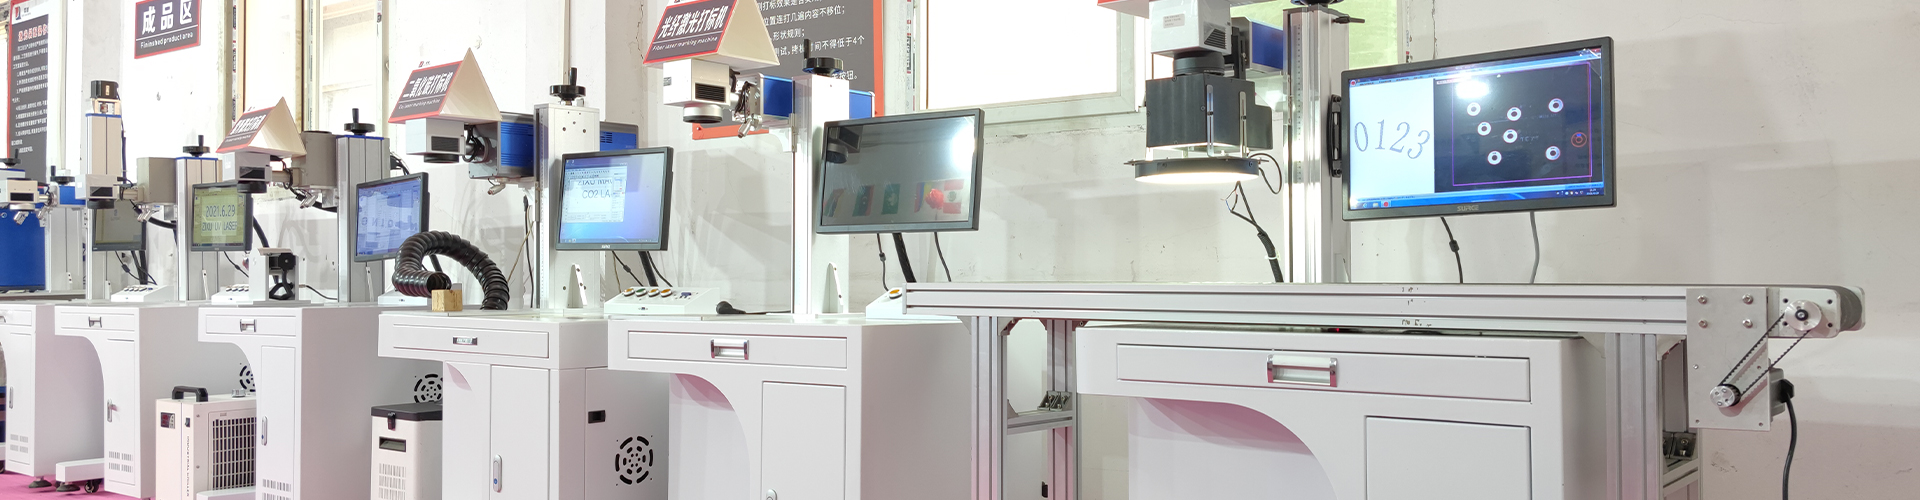
Ещё один критический момент — совместимость. Горелки Чунцин Чуке работают с лазерными источниками от IPG, nLIGHT и собственными волоконными лазерами GW YLLS-6000 Вт. Они поддерживают протоколы EtherCAT и RS-485, а не только Proprietary API. Это значит: вы можете интегрировать их в существующую роботизированную ячейку Fanuc или KUKA без полной замены ПЛК.
Перед заказом ответьте на три вопроса:
После получения оборудования вы получите не просто коробку: техническую документацию на русском, калибровочный сертификат с указанием фактической плотности мощности в фокусе, комплект расходных линз и 24-часовую онлайн-поддержку. Среднее время реакции инженера — 37 минут.
Лазерная сварочная горелка перестаёт быть нишевым оборудованием, когда её можно внедрить без перестройки цеха, обучить персонал за два дня и получить окупаемость проекта менее чем за 8 месяцев. Это не будущее. Это то, что уже работает на заводах в Екатеринбурге, Алма-Ате и Баку — с документально подтверждённой повторяемостью и контролируемой стабильностью. Точность начинается не с миллиметра. Она начинается с выбора горелки, которая знает, где заканчивается теория и начинается цех.